从农产品到生物医药中间体:植物提取深加工技术路线详解
在云南雄健生物科技有限公司的生产车间里,一批批三七、石斛、重楼等道地药材,正经历着从“土特产”到高附加值生物医药中间体的蜕变。这条产线的背后,是一条融合了现代分离科学与传统植物化学的精密技术路线——它决定了农产品能否真正跨入生物医药的门槛。
从原料预处理到粗提:第一道分水岭
植物提取的第一步往往被低估。以三七为例,其皂苷类活性成分主要存在于须根及表皮中,若不清洗至微生物限度低于10^4 CFU/g,后续醇沉工序极易产生乳化层。云南雄健生物科技有限公司在生物原料研发环节,采用**低温破壁+梯度含水乙醇循环渗漉**工艺:先将药材粉碎至60-80目,再用65%乙醇在45℃下逆流提取2.5小时。这一步骤可提取出85%以上的总皂苷,但杂质(如淀粉、果胶、鞣质)也随之溶出。
此时,必须通过陶瓷膜微滤(0.2μm)截留大分子悬浮物,再经超滤膜(分子量截留10kDa)去除蛋白和多糖。膜通量控制在40-60L/㎡·h,跨膜压差0.3MPa,否则膜污染速度会使批次周期延长30%。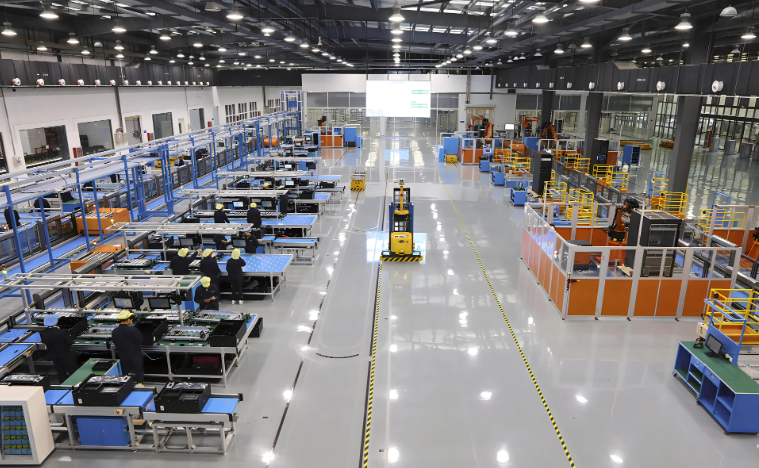
精制与富集:纯度每提升1%,成本跳涨8%~12%
粗提物的活性成分往往只有5%~15%,无法直接作为保健食品原料或生物医药中间体。真正体现技术分级的环节在于层析分离。云南雄健生物科技有限公司采用的是大孔吸附树脂(HPD-100型)动态吸附-解吸工艺,上样浓度控制在8-12mg/mL,吸附流速2BV/h。洗脱时先用水冲去多糖,再用30%乙醇去除黄酮,最后以70%乙醇洗脱皂苷,收集液减压浓缩至相对密度1.10~1.15。
这一步骤可将三七总皂苷纯度提升至75%以上,收率维持在68%左右。但若目标产物为单体(如人参皂苷Rg1含量≥95%),则需引入硅胶柱层析或制备型HPLC,单体纯度每提升1个百分点,综合能耗增加约9%。这也是为何市场上高纯度植物药中间体价格呈现指数级差异。
值得注意的是,纯化过程必须全程监控pH值和电导率。以石斛多糖为例,其活性与分子量分布(100-300kDa)密切相关,若脱蛋白时采用氯仿-正丁醇法过度剧烈搅拌,会导致多糖链断裂,免疫调节活性下降40%。
干燥与成型:活性保持的最后100米
精制液进入喷雾干燥塔时,进风温度需控制在165-175℃,出风温度85-90℃,雾化盘转速18000rpm。若温度过高,热敏性成分(如绿原酸、类黄酮)降解率可达15%。对于含挥发油的原料(如生姜、薄荷),则需采用β-环糊精包合技术,在50℃下以1:6的芯壁比进行包埋,使挥发油保留率从45%提升至92%以上。
干燥后的粉末通常还需进行粒度调控——通过气流粉碎机将D50控制在15-25μm,这直接影响后续片剂压片时的崩解时限(需≤30分钟)及胶囊填充的均一性。

常见问题与工艺陷阱
- 溶剂残留超标:乙醇提取后若未采用梯度减压蒸馏,正己烷残留可能超过药典限值(≤0.29%)。需配备在线近红外光谱监测,每30秒扫描一次残留溶媒浓度。
- 批次间含量波动:同一产地不同年份的三七,皂苷含量可相差20%。云南雄健生物科技有限公司的做法是每批原料先做快速近红外筛查,再按含量高低进行掺配投料,确保提取液浓度波动在±3%以内。
- 微生物控制:植物提取物极易受耐热芽孢污染。在浓缩阶段采用121℃、15min的瞬时灭菌,比终端辐照更能保留活性成分,且不会产生2-烷基环丁酮等辐照副产物。
从农产品到生物医药中间体,绝非简单的“粉碎+浸泡”。每一道膜分离的压力参数、每一根层析柱的树脂再生周期,都在决定最终产品能否通过GLP毒理试验和临床批件审查。作为深耕康养生物制品与保健食品原料的研发型企业,云南雄健生物科技有限公司始终认为——农产品深加工的本质,是用工程化语言精准翻译植物的化学密码。只有将提取收率、纯度、活性保留率三者纳入同一数学模型优化,才能让每一克原料发挥最大药用价值,这正是现代生物医药产业链中不可逾越的底层逻辑。